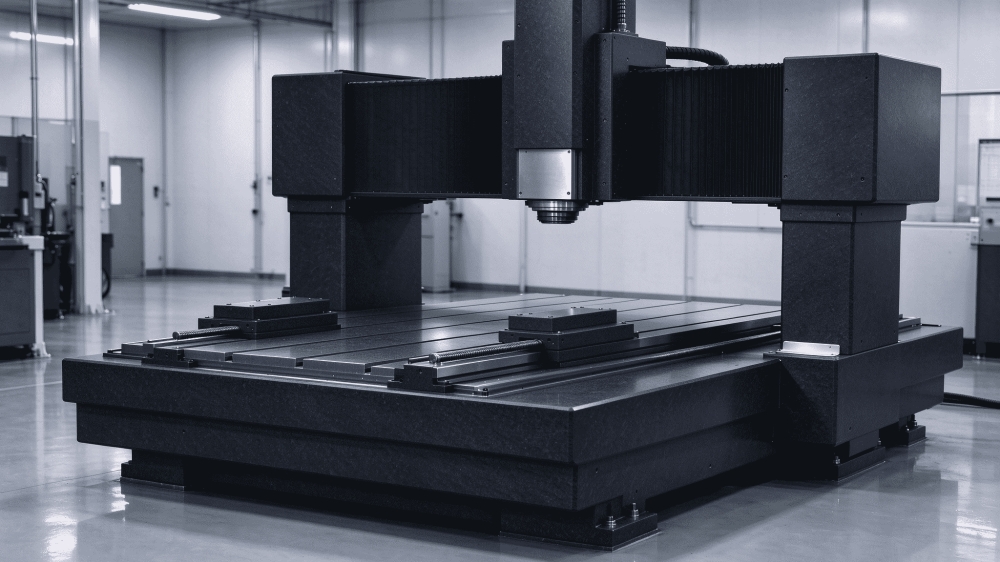
传统铸铁机床易受温度变化产生热变形、存在内应力时效周期长的痛点。我们提供花岗岩机床结构件一体化解决方案,采用印度 M10 黑花岗岩制作机床床身、横梁、立柱、滑台、导轨基座,搭配精密预埋钢套、螺纹衬套、导轨安装基准面加工,为龙门加工中心、激光切割机、精密磨床、检测机床、高速点胶设备等提供高稳定主机基体。 可提供结构设计、石材精加工、预埋嵌件、研磨、出厂检测、现场装配指导一站式服务,满足高端装备对低形变、高刚性、高稳定性的需求。
方案核心构成
一、花岗岩机床主体结构件
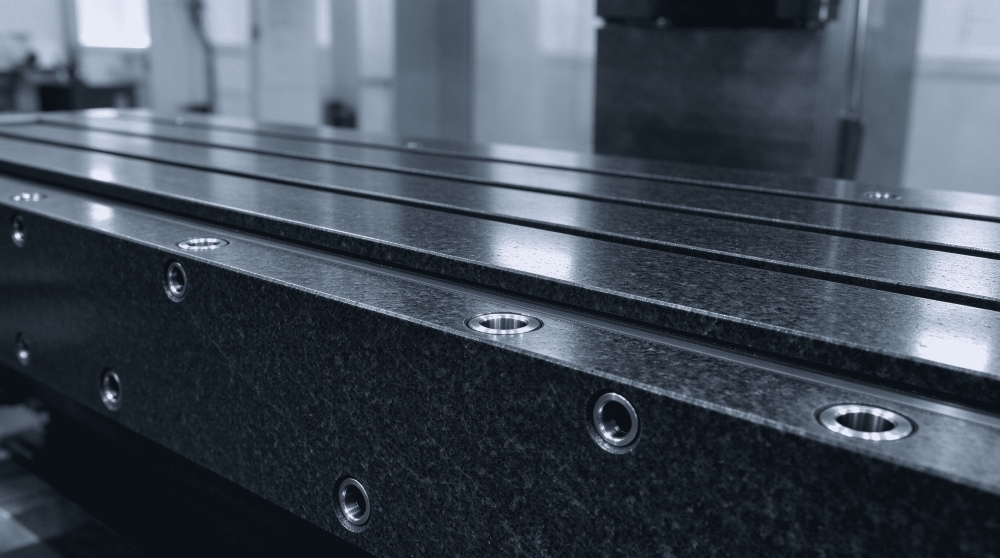
精选印度 M10 细晶黑花岗岩,经过长期自然时效释放内应力,恒温环境下 CNC 五轴加工 + 人工精密研磨。相比铸铁,热膨胀系数低、振动衰减性好、无磁性、不生锈,长期使用不易变形。
产品矩阵
花岗岩床身:龙门机床、精密磨床、激光设备底座,重载稳定基准;
花岗岩横梁:龙门式设备横梁,轻量化高刚性设计;
花岗岩立柱 / 滑台:立式精密设备运动构件;
导轨 / 丝杆基座:直线导轨、光栅尺安装基准座;
定制异形构件:按图纸开孔、开槽、预埋钢套、螺纹衬套。
工艺保障
矿山选材→自然时效→粗加工→二次时效→恒温精加工→基准面研磨→钢套压装→激光干涉平面度 / 直线度检测→出具检测报告。
花岗岩机床基材性能参数表
表格
| 项目 | 参数指标 | 对比铸铁优势 |
|---|---|---|
| 材质 | 印度 M10 黑花岗岩 | 细晶致密,内应力极低 |
| 密度 | 2.98~3.03 g/cm³ | 同等刚性下减重 |
| 线膨胀系数 | 4.6×10⁻⁶ /℃ | 约铸铁 1/3,温度形变小 |
| 肖氏硬度 | HS70~78 | 耐磨,基准面寿命长 |
| 减振阻尼 | 远优于铸铁 | 快速吸收切削振动 |
| 磁性 | 无磁性 | 适配激光、电磁、光学类机床 |
| 工作面粗糙度 | Ra≤0.4μm | 导轨安装面精度高 |
| 时效特性 | 长期稳定,不易蠕变 | 无铸铁时效反弹问题 |
二、结构设计与预埋工艺
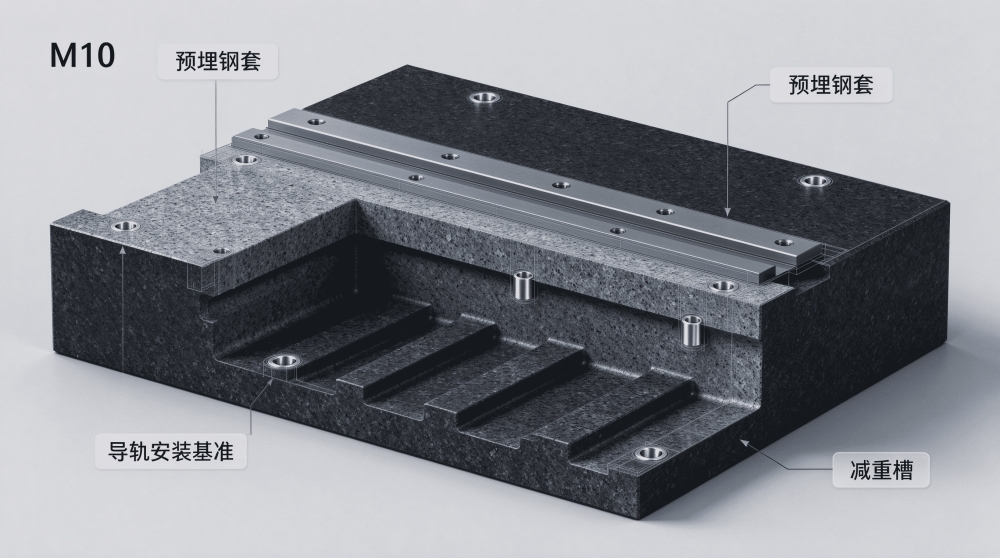
花岗岩脆性特性需要专项结构设计:
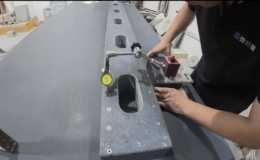
受力位置预埋不锈钢钢套 / 螺纹衬套,分散锁紧应力,防止崩边开裂;
导轨、光栅尺安装面做独立基准凸台,保证直线度与平面度;
合理布置减重槽,兼顾刚性与自重;
吊装点、地脚安装位、排屑槽预留一体化设计。
预埋嵌件选型参考表
表格
| 嵌件类型 | 适用场景 | 特点 |
|---|---|---|
| 压装不锈钢钢套 | 导轨、丝杆锁紧位 | 承载力高,受力均匀 |
| 预埋螺纹衬套 | 设备装配固定孔 | 反复拆装不易滑牙 |
| 定位销套 | 模组装配定位 | 定位精度高,可溯源 |
三、加工精度标准
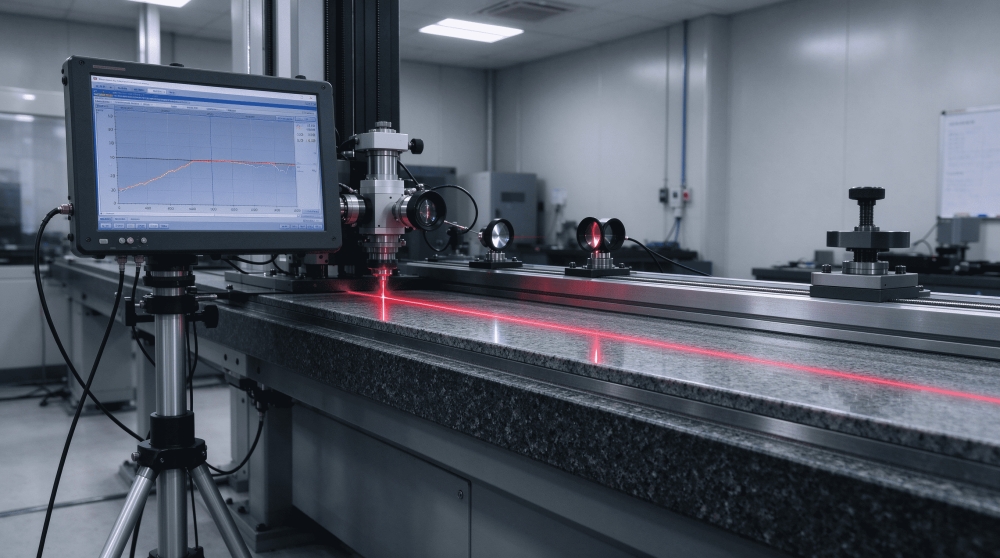
花岗岩机床构件精度执行企业高于国标内控标准,可按客户图纸要求定制:
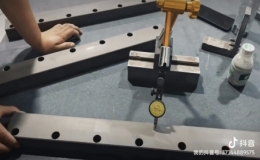
导轨安装基准面平面度:0.002~0.008mm/m;
导轨安装基面直线度:0.001~0.005mm/m;
各基准面相互垂直度、平行度:≤0.005mm/m;
孔位位置度:±0.003mm;
出厂附带激光干涉检测记录,可提供第三方计量证书。
四、一站式交付服务流程
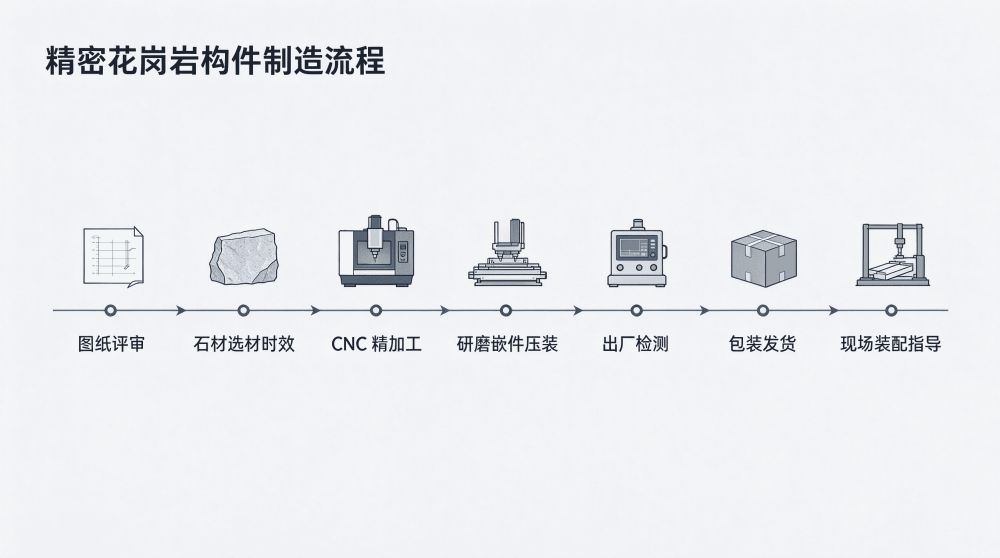
图纸评审:结构可行性评估,预埋方案优化;
选材时效:M10 花岗岩下料,长时间时效去应力;
机加工:恒温车间 CNC 铣削、开槽、钻孔;
精密研磨与嵌件装配:基准面研磨,压装钢套衬套;
精度检测:激光干涉、水平仪全尺寸校验;
防护包装与发货:专用木架防护,防震包装;
现场技术支持:设备装配、调平技术指导。
应用领域
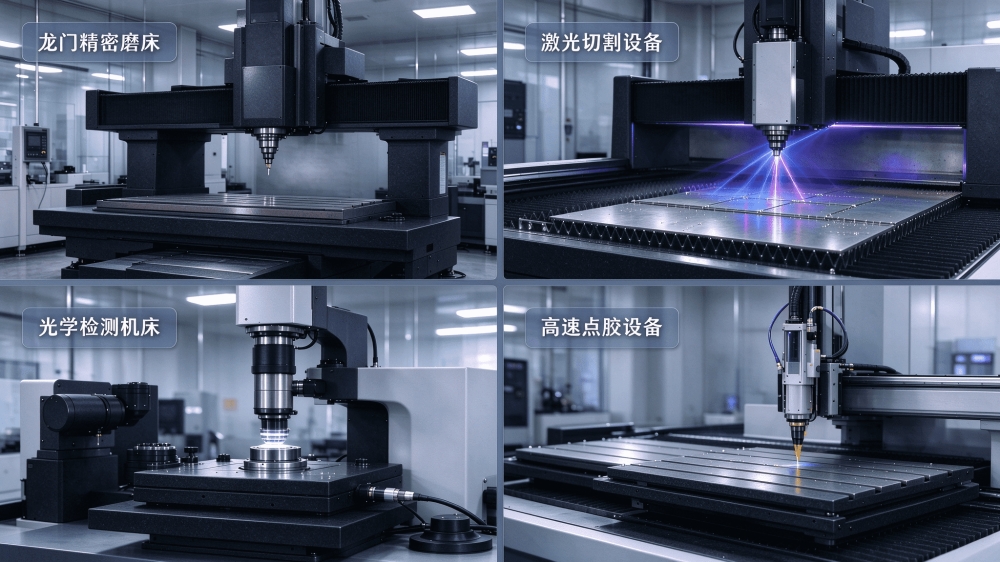
✅ 龙门精密磨床、成型磨床基体
✅ 激光切割、激光打标、激光焊接设备床身
✅ 精密检测机床、非标自动化检测设备基座
✅ 半导体封装设备、高速点胶机运动构件
✅ 三坐标、大行程光学测量设备主机底座
✅ 科研专用超精密试验机床
方案核心优势
低热变形:M10 花岗岩膨胀系数低,车间温度波动下精度保持性远优于铸铁;
优异减振性能:阻尼高,抑制切削振动,提升工件表面质量与刀具寿命;
永久稳定基准:充分时效处理,不存在铸铁长期应力释放导致精度漂移;
无磁耐腐蚀:不生锈、不怕冷却液腐蚀,适合潮湿、有切削液工况;
高度定制化:完全按客户图纸定制尺寸、开孔、预埋、基准面布局。
执行参考标准
GB/T20428-2006 岩石平板
GB/T 1800.2 几何公差标准
企业内控花岗岩机床构件精度规范