Copyright © 2026 镇江泰兰德精密机械有限公司 版权所有
工件恒温静置成品转入恒温检测房,工件与检测器具一同恒温,静置足够时间,使石材本体温度稳定至 20±1℃,消除运输、研磨加工带来的温度差,避免热胀冷缩造成检测数据失真。
工件清洁工作面彻底清洁,去除研磨膏、粉尘、油污,无颗粒杂质,防止划伤基准面与影响读数。
仪器校准自准直仪、激光干涉仪、电子水平仪、粗糙度仪、高度仪等检测设备,提前完成计量校准,确保检测仪器本身精度可靠。
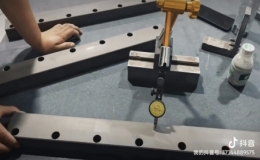
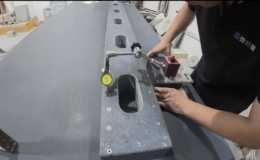
采用自准直仪 / 激光干涉仪,按标准网格布点扫描工作面,采集多点高程数据,软件计算平面度误差;判定是否满足 0/00/000 级平面度公差。
平面度是花岗石基准件最关键指标,直接决定设备测量基准的准确性。
检测上下工作面之间的平行误差,多点布点测量,用于平台、底座、V 型块等厚度方向形位精度判定。
针对直角尺、L 型角座、设备立板等,检测相邻工作面直角偏差,保证 90° 基准精度。
使用表面粗糙度仪,在工作面多个区域取样检测,评估研磨表面微观质量,000 级产品重点管控。
目视检查工作面划痕、崩边、磕碰损伤;检查边角倒角、防护处理,微孔封闭外观状态。
复核总长、总宽、厚度、孔距、槽位尺寸,核对图纸要求,确认 CNC 加工结构尺寸无误。
工件入恒温房静置恒温 → 2. 工件清洁 → 3. 仪器校准 → 4. 布点采集各项精度数据 → 5. 数据计算与比对 GB/T20428 公差 → 6. 等级判定 → 7. 出具检测报告、编号存档 → 8. 合格产品防护包装入库;不合格产品隔离返工或报废。
恒温环境检测:规避花岗岩温度形变带来的假性误差,保证检测数据真实可信;
国标依据:严格遵循 GB/T 20428 岩石平板标准,精度等级判定具备合规性;
全维度形位检测:不只测平面度,平行、垂直、粗糙度、尺寸一并核验;
检测报告可溯源,每一件成品配套检测证书,方便客户设备验收、计量内审。
| 检测项目 | 检测仪器 | 检测环境 | 判定依据 | 用途说明 |
|---|---|---|---|---|
| 工作面平面度 | 自准直仪、激光干涉仪 | 20±1℃恒温洁净室 | GB/T 20428 | 判定产品核心精度等级(0/00/000 级) |
| 平行度 | 自准直仪、高度规 | 20±1℃恒温洁净室 | GB/T 20428 | 上下基准面厚度均匀性检测 |
| 垂直度 | 自准直仪 / 直角检测工装 | 20±1℃恒温洁净室 | GB/T 20428 | 直角尺、L 型构件、立板直角精度 |
| 表面粗糙度 Ra | 表面粗糙度仪 | 恒温洁净环境 | GB/T 20428 | 评估研磨表面微观光洁度 |
| 外形尺寸、孔距槽位 | 高精度数显高度仪 | 20±1℃ | 图纸 + GB/T 公差要求 | 复核 CNC 成型结构尺寸 |
| 外观、边角质量 | 目视、放大镜 | 常温洁净区 | 企业内控标准 | 检查崩边、划痕、磕碰缺陷 |
Copyright © 2026 镇江泰兰德精密机械有限公司 版权所有
微信
电话
返回顶部