Copyright © 2026 镇江泰兰德精密机械有限公司 版权所有
精密花岗岩 CNC 加工,是在荒料切割与时效去应力之后、研磨抛光之前的成型核心工序。依托高精度龙门 CNC 加工中心,采用金刚石专用刀具,分CNC 粗加工、CNC 精加工两步成型,完成外形裁切、开槽、钻孔、螺纹预埋座、异形轮廓加工,预留合理研磨余量;严格控制切削力与温升,减少石材崩边、微裂纹,为后续超精密研磨奠定几何基础,广泛应用于三坐标、光学仪器、精密检测设备、半导体装备花岗石构件。
CAD 图纸数字化编程,工件基准找正与装夹;检测花岗岩坯料有无暗裂、砂眼;选用金属结合剂金刚石刀具,开启水冷降温除尘系统,抑制加工热变形。
核心目标:快速切除多余石材,成型大体轮廓,去除大块余量,不追求高精度。
刀具:大规格分段金刚石铣刀
加工策略:大切深、大步距、高材料去除率,分层顺铣
余量预留:单面预留0.3~1mm精加工余量,工作面预留研磨余量
效果:成型外轮廓、大槽体、孔位粗底;表面可见刀纹,尺寸公差宽松,快速去除大部分材料
管控要点:控制切削冲击,避免边角崩裂;水冷持续带走粉尘与切削热,防止石材产生新内应力
粗加工完成后,更换细粒度金刚石刀具,进行 CNC 精铣,锁定外形、孔位、槽形、垂直度、平行度等形位公差。
刀具:细粒度电镀金刚石刀具
加工策略:小切深、小步距,降低切削力,低进给高转速,拐角减速防崩边
余量控制:把粗加工余量切削至研磨前预留量(工作面预留 0.05~0.1mm,留给后续研磨工序)
精度效果:外形尺寸、孔位置度、槽体垂直度可稳定控制至 ±0.02mm;表面刀纹细密均匀,无明显崩边与亚表面微裂纹
检测:加工中抽检关键尺寸,完成后全轮廓复核,确认满足图纸要求,流转至研磨工序
金刚石钻头钻孔,孔口倒角,防止崩边;高精度孔可实现 H7/H8 公差
钢套 / 螺纹衬套热装预埋,采用过盈配合,保证螺纹受力不松动
边角防护倒角,减少转运、研磨过程磕碰损伤
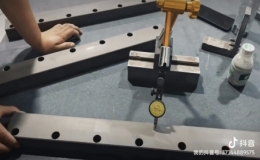
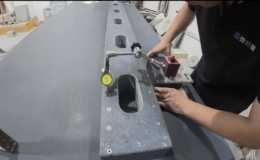
CNC 成型完成,高压水冷 + 无尘吹扫清理微孔与槽内粉尘;三坐标 / 高度规检测外形、孔距、形位公差;剔除带微裂纹工件,合格件转入研磨工序。
粗精分离,应力可控:粗加工快速去料,精加工微量切削,减少冲击,避免花岗岩产生新微裂纹,保护时效处理成果
一体化成型:外形、开槽、多孔、异形轮廓一次装夹完成,减少多次装夹带来的定位误差
金刚石专用刀具 + 水冷工艺:石材加工不产生金属切削,以微磨削方式去除材料,持续控温,抑制热变形
余量精准可控:工作面预留均匀研磨余量,保障后续研磨工序稳定达到 0/00/000 级平面精度
非标适配能力强:可加工大尺寸底座、长横梁、异形腔体、多孔阵列等定制花岗石构件
CNC 粗 / 精加工负责几何外形成型;后续研磨工序负责平面度、平行度、亚微米级基准面精度。CNC 与研磨两道工序配合,共同完成精密花岗岩量具与设备底座生产。
精密花岗岩 CNC 加工分为粗加工、精加工两级成型工艺,采用龙门 CNC 搭配金刚石刀具,水冷恒温加工,完成构件轮廓、开槽、多孔、预埋衬套加工;粗加工快速去除余量,精加工锁定形位公差,工作面预留均匀研磨余量,严控崩边与亚表面裂纹,为后续超精密研磨提供稳定毛坯,适配三坐标底座、花岗石平台、异形定制构件。
| 加工工序 | 核心目标 | 刀具类型 | 切削策略 | 加工后尺寸公差 | 表面粗糙度 Ra | 预留余量 |
|---|---|---|---|---|---|---|
| CNC 粗加工 | 快速去除大量石材,成型基础轮廓 | 大颗粒分段金刚石铣刀 | 大切深、大步距,高效除料 | ±0.5mm | 6.3~12.5μm | 单面 0.3~1mm,工作面预留研磨余量 |
| CNC 精加工 | 精修外形、槽、孔,锁定形位公差 | 细粒度电镀金刚石刀具 | 浅切深、小步距,拐角降速 | ±0.02mm | 1.6~3.2μm | 工作面 0.05~0.1mm(留给研磨) |
| 项目 | 参数 | 说明 |
|---|---|---|
| 加工设备 | 高精度龙门 CNC 加工中心 | 定位精度 ±0.005mm,适合大尺寸花岗石构件 |
| 冷却方式 | 水冷循环 + 粉尘过滤 | 带走磨削热,避免石材热胀变形,防止粉尘划伤工件 |
| 加工材料 | 天然黑花岗石(印度黑料等) | 低膨胀、高致密石材,减少加工崩裂风险 |
| 可加工特征 | 平面、台阶、槽、通孔 / 沉孔、异形轮廓、螺纹衬套预埋 | 满足各类精密设备底座、量具非标结构 |
| 工序衔接 | CNC 成型→检测→转入研磨工序 | CNC 只做轮廓成型,微米级基准面交由研磨完成 |
CNC 加工为成型工序,不替代精密研磨,最终工作面精度由后续研磨实现;
所有加工参数可依据工件尺寸、石材材质、图纸要求做工艺适配;
支持单件、批量非标定制花岗岩、陶瓷精密构件 CNC 成型加工。
Copyright © 2026 镇江泰兰德精密机械有限公司 版权所有
微信
电话
返回顶部